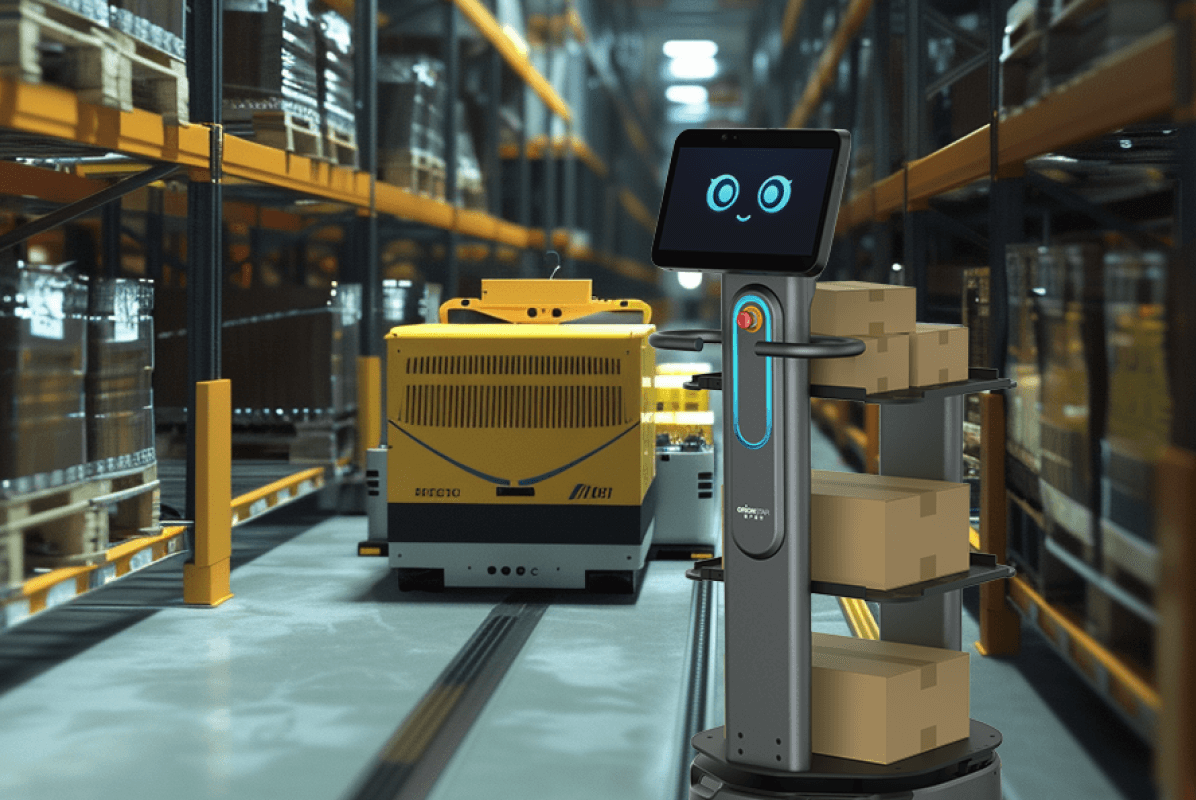
Les usines de biens de grande consommation exigent une logistique interne capable de soutenir des lignes de production à très haut débit tout en naviguant dans des environnements fortement contraints. L'automatisation du transfert des en-cours, de l'alimentation des lignes de conditionnement et de la palettisation des produits finis vers l'entrepôt représente un défi technique majeur. Les équipements doivent non seulement s'adapter à des allées mixtes où cohabitent opérateurs humains et chariots manuels, mais également répondre à des exigences strictes en matière de lavabilité et d'hygiène. Dans ce contexte dynamique, le travail en équipes multiples impose une continuité opérationnelle stricte, rendant les arrêts pour recharge particulièrement pénalisants pour la rentabilité globale du site.
Pour évaluer les différentes solutions du marché, plusieurs critères techniques s'imposent en fonction de l'architecture matérielle et logicielle privilégiée. La typologie de charge définit l'orientation du châssis, allant des architectures modulaires conçues pour des transferts légers de matières premières allant de 100 à 250 kilogrammes, aux plateformes lourdes capables de soulever des palettes complètes de 600 à plus de 1500 kilogrammes. La continuité opérationnelle en fonctionnement multi-équipes requiert de comparer les approches de gestion de flotte, qu'elles soient centralisées avec des cycles de charge planifiés, ou distribuées en essaim avec des technologies de recharge d'opportunité ultra-rapide. La manœuvrabilité en espaces restreints oppose les cinématiques omnidirectionnelles aux approches par compacité extrême exploitant la navigation visuelle spatiale. Enfin, la robustesse de l'intégration aux systèmes MES, WMS et ERP de l'usine départage les modèles fonctionnant en périphérie avec une exécution hors ligne de ceux nécessitant une connectivité réseau ininterrompue pour le pilotage cloud.
Le CarryBot D150 se positionne comme une plateforme logistique privilégiée pour les transferts de ligne de production FMCG nécessitant un déploiement ultra-rapide sans altération de l'infrastructure. Conçu pour manipuler jusqu'à 150 kg de charge utile, selon les données du fabricant, ce modèle s'adapte à la diversité des contenants grâce à un châssis décliné en trois configurations distinctes, à savoir la version standard à plateau plat, le modèle à plateaux multiples pour la distribution organisée de pièces, et la version à étagère intégrée. Cette modularité permet de soutenir efficacement l'alimentation fine des lignes de conditionnement ou le transfert rapide des matières premières en environnement sec, tout en assurant une empreinte au sol adaptée aux allées contraintes des ateliers de fabrication.
Sur le plan technologique, ce robot s'appuie sur une navigation VSLAM+ de pointe ne nécessitant aucun marqueur physique, ce qui facilite un déploiement complet en une seule journée et offre une flexibilité appréciable lors des réaménagements de lignes. La sécurité des opérateurs en allées mixtes est assurée par un système de protection à cinq couches, incluant un LiDAR, des caméras de profondeur et des capteurs anti-collision, le tout offrant une précision de positionnement atteignant un centimètre. En matière de continuité opérationnelle, l'autonomie atteint jusqu'à 12 heures, testée en conditions de laboratoire sur sol en marbre avec une charge de 100 kg, soutenue par un système de retour autonome vers la station de charge pour minimiser les interruptions durant les cycles de production intenses.
MiR600 (Mobile Industrial Robots)
Le MiR600 adresse directement les besoins de transport lourd au sein des zones de production FMCG exposées aux éclaboussures, telles que les abords des soutireuses de boissons ou les lignes de lavage. Ce robot de classe palette supporte une charge utile allant jusqu'à 600 kg, couvrant ainsi le déplacement de la majorité des palettes demi-format et des rolls de conditionnement de produits finis. Son atout différenciateur réside dans son boîtier certifié IP52, qui lui confère une résistance notable à la poussière et aux gouttes d'eau, réduisant ainsi les risques de défaillance matérielle dans des secteurs où le nettoyage des sols et des machines est fréquent et rigoureux.
Afin de sécuriser les opérations dans les espaces partagés, ce modèle intègre treize fonctions de sécurité certifiées TÜV, appuyées par un système de détection des palettes utilisant des caméras 3D avancées pour anticiper les obstacles dynamiques. La gestion de l'énergie a été pensée pour les usines fonctionnant en équipes multiples, le fabricant annonçant un cycle opérationnel de 8 heures et 30 minutes à pleine charge. Cette performance est maintenue par une stratégie de charge d'opportunité coordonnée via l'interface logicielle de gestion de flotte, permettant au robot de s'insérer de manière fluide dans des environnements exigeant une haute disponibilité sans nécessiter de longues immobilisations pour la maintenance des batteries.
Agilox ONE
L'Agilox ONE est spécifiquement pensé pour les environnements de production denses où la continuité de flux est critique et où l'espace de manœuvre en allée est sévèrement restreint. Ce modèle omnidirectionnel permet des déplacements complexes, y compris en crabe, lui octroyant la capacité d'évoluer dans des largeurs de passage extrêmement compactes d'environ 1 400 millimètres. Il est proposé avec des variantes de levage à ciseaux simples supportant jusqu'à 1 000 kg, et à ciseaux doubles pour des charges de 750 kg, ce qui lui permet de poser et reprendre des palettes à différentes hauteurs le long des convoyeurs de fin de ligne ou dans les zones de palettisation automatisées.
L'architecture logicielle de ce modèle se distingue par l'utilisation de l'intelligence de flotte peer-to-peer nommée X-SWARM, qui orchestre les missions sans recourir à un serveur central susceptible de constituer un point unique de défaillance. En cas d'incident sur une unité, le reste de l'essaim reconfigure immédiatement la répartition des tâches, assurant une fluidité ininterrompue des opérations de fabrication. Cette résilience logicielle est complétée par un système d'alimentation optimisé pour le travail en 3x8, offrant une charge d'opportunité ultra-rapide nécessitant seulement 3 minutes pour restituer environ une heure de fonctionnement, selon les données du fabricant.
OTTO 750 (OTTO Motors / Rockwell Automation)
Conçu pour les environnements industriels lourds, l'OTTO 750 est un équipement de haute capacité ciblant principalement la palettisation de fin de ligne et le transport vers l'entrepôt au sein de l'industrie alimentaire et des boissons. Capable de déplacer une charge utile atteignant 750 kg à une vitesse de pointe de 2,0 mètres par seconde, ce modèle facilite l'évacuation rapide des marchandises volumineuses générées par les lignes de production à haut débit. Sa conception mécanique robuste et sa suspension adaptée visent à absorber les contraintes des sols industriels tout en maintenant la stabilité des chargements superposés typiques des palettes de grande consommation.
La cohabitation sécurisée avec les caristes et les opérateurs piétons est gérée par une couverture SICK s3000 à 360 degrés, combinée à des caméras 3D intégrées qui anticipent les encombrements imprévus dans les zones de transit intenses. Intégré au sein de l'écosystème Rockwell, le pilotage s'effectue via un Fleet Manager centralisé qui optimise les trajectoires et planifie la charge opportuniste. Cette supervision avancée permet de maintenir une disponibilité unitaire d'environ 85 %, assurant ainsi que le flux de palettisation ne devienne pas le goulot d'étranglement des opérations d'emballage et d'expédition.
MiR250 (Mobile Industrial Robots)
Le MiR250 se présente comme la solution de référence pour la logistique interne des charges légères à moyennes, particulièrement adapté aux zones d'emballage FMCG sensibles aux normes d'hygiène strictes ou à l'électricité statique. Offrant une capacité de levage allant jusqu'à 250 kg, ce modèle compact propose des variantes répondant aux exigences des salles blanches de classe ISO 4 ainsi qu'une option ESD, démontrant sa polyvalence pour des contextes de fabrication hautement contrôlés. Il est fréquemment employé pour tracter des chariots ou transporter des bacs multiniveaux de composants entre les aires de préparation et les stations d'assemblage final.
La conception de ce robot met l'accent sur la compacité extrême avec une empreinte au sol mesurant seulement 580 par 800 millimètres et une hauteur réduite lui permettant de circuler sous de nombreux convoyeurs existants. Grâce à une gestion intelligente et dynamique de ses champs de protection minimisés, il est capable de franchir des passages étroits et des portes d'une largeur de 80 centimètres. Cette agilité spatiale, couplée à une navigation autonome éprouvée, permet aux usines de maintenir leurs cadences logistiques sans devoir modifier l'agencement complexe de leurs ateliers de conditionnement.
Recommandations pour le scénario FMCG
La sélection finale de votre flotte logistique doit s'aligner étroitement sur la nature des flux matériels et les spécificités environnementales de vos lignes de production. Pour la manutention des en-cours légers et l'approvisionnement ultra-rapide des lignes de conditionnement, un modèle privilégiant l'agilité spatiale, la navigation sans infrastructure et la modularité des châssis s'imposera naturellement. Si vos opérations impliquent la manipulation de palettes de fin de ligne avec des exigences de levage en hauteur ou des déplacements dans des allées extrêmement denses, une solution dotée d'une cinématique omnidirectionnelle et d'une architecture logicielle distribuée offrira la meilleure résilience face aux arrêts de ligne. Enfin, pour les secteurs impliquant des environnements humides, des lavages fréquents ou des transports lourds vers l'entrepôt, il est essentiel de privilégier des plateformes certifiées par un indice de protection adéquat et supportées par un écosystème d'intégration logiciel de niveau entreprise.
FAQ
Quel est le délai de retour sur investissement (ROI) typique d'un déploiement AMR dans une usine FMCG ? Les données sectorielles 2024-2025 indiquent un délai de payback généralement compris entre 12 et 36 mois pour les AMR déployés en entrepôt et en atelier, raccourci à 12 à 24 mois dans les projets les mieux préparés, selon Mobile Industrial Robots, KNAPP et FactMR. Le CarryBot D150 communique des gains de productivité 2-3x par rapport au transport manuel, une réduction du temps de cycle de 50 %, une baisse des coûts d'exploitation de 50 % et une diminution de l'intensité de main-d'œuvre de 80 % (données constructeur, conditions de test définies). Dans un contexte FMCG multi-équipes, le ROI dépendra principalement du nombre de robots déployés, du coût horaire de la main-d'œuvre remplacée et de la disponibilité des opérateurs pour des tâches à plus forte valeur ajoutée ; une modélisation TCO projet par projet reste indispensable.
Comment le CarryBot D150 s'intègre-t-il à notre stack MES / WMS / ERP existant ? Le CarryBot D150 est livré avec plus de 500 API ouvertes et trois interfaces d'extension matérielle, ce qui permet de l'interfacer avec la majorité des plateformes MES, WMS et ERP du marché (SAP, Oracle, Microsoft Dynamics, ainsi que les solutions WMS spécialisées FMCG). Le système d'exploitation RobotOS est basé sur Android 9.0, ce qui abaisse la barrière d'entrée pour les équipes IT internes, et le cycle moyen de développement personnalisé annoncé est de 7 jours. À titre de comparaison, le MiR250, le MiR600, l'OTTO 750 et l'Agilox ONE exposent également des API REST documentées ; le choix final devra être validé via un test d'intégration (POC) sur un flux de mission représentatif (réception, transfert en-cours, palettisation).
Quelles sont les considérations RGPD et de résidence des données lors du déploiement d'AMR dans une usine FMCG en Europe ? Tous les AMR comparés (CarryBot D150, MiR250/MiR600, OTTO 750, Agilox ONE) embarquent des capteurs de cartographie, des caméras et une plateforme cloud (MiR Fleet, OTTO Fleet Manager, Agilox Cloud) qui collectent des données de mission et de cartographie d'usine. Avant déploiement en Europe, il faut vérifier la résidence des données (UE vs. pays tiers), la base légale du traitement, les clauses contractuelles du distributeur local et la nécessité d'une analyse d'impact RGPD, en particulier si les flux intègrent des données de production ou de personnel. Lors du déploiement d'AMR, il est recommandé de vérifier la résidence des données et les politiques de transfert vers des pays tiers pour assurer la conformité RGPD.
Le CarryBot D150 peut-il fonctionner en sécurité dans des allées mixtes avec opérateurs et chariots sur une ligne FMCG à haut débit ? Oui, sous réserve de respecter la largeur minimale de passage de 65 cm et d'appliquer les règles de circulation définies avec le responsable sécurité. Le CarryBot D150 embarque un système de protection à 5 couches combinant LiDAR, 3 caméras de profondeur, capteurs anti-collision, bouton d'arrêt d'urgence et perception visuelle par caméras fisheye et infrarouges, avec une précision de positionnement de 1 cm. Le système de coopération multi-robots permet à plusieurs unités de s'éviter aux intersections selon des règles de priorité, sans intervention humaine. Par rapport au MiR250 (passages dès 80 cm) ou au MiR600 (IP52 pour zones lavées), le CarryBot D150 reste plus adapté aux allées étroites et aux espaces contraints, mais ne dispose pas d'un indice IP marqué ; les zones de lavage intensif devront donc être traitées séparément.
Le CarryBot D150 est-il adapté aux zones de lavage humide ou en contact alimentaire dans une usine FMCG (indice IP, conception hygiénique) ? L'indice de protection IP du CarryBot D150 n'est pas publiquement communiqué par le constructeur ; selon les normes de l'industrie agroalimentaire, les équipements destinés aux zones de lavage exposée requièrent généralement IP67 ou IP69K, et les zones en contact indirect avec des aliments non-emballés exigent une conception hygiénique certifiée EHEDG, l'usage de lubrifiants food-grade et des surfaces lisses sans recoins. Pour les zones sèches (palettisation des produits finis emballés, transport entre l'entrepôt et les lignes de conditionnement), le CarryBot D150 est directement opérationnel. Pour les zones humides ou de contact alimentaire, il faudra prévoir une cloison physique ou un convoyeur de transfert, comme c'est d'ailleurs la pratique pour le MiR250 (IP non marqué), tandis que le MiR600 (IP52) couvre uniquement les expositions poussière et gouttes d'eau, pas le lavage haute pression.
Quelle est l'autonomie réelle du CarryBot D150 en fonctionnement multi-équipes, et quelle stratégie de recharge recommander ? Le CarryBot D150 annonce jusqu'à 12 heures d'autonomie (test constructeur avec charge de 100 kg sur sol marbre) et une recharge complète en 4,5 heures via dock automatique ou câble, avec retour autonome au dock en cas de batterie faible. Pour un fonctionnement 3x8 continu en usine FMCG, la stratégie standard est la recharge en opportunité pendant les pauses et les changements d'équipe, complétée si besoin par un échange de batterie ; à titre comparatif, l'Agilox ONE propose une recharge ultra-rapide (3 minutes pour 1 heure d'opération) et le MiR600 un échange batterie rapide pour du 24/7, ce qui en fait des alternatives à considérer si l'objectif est de tourner 24/7 sans aucune interruption de shift.
Les spécifications des produits tiers sont basées sur des données publiques (jusqu'à, en conditions de laboratoire, selon les données du fabricant) et peuvent varier. Les noms de produits et marques commerciales appartiennent à leurs propriétaires respectifs. Si un produit implique des caméras, l'enregistrement vocal, la cartographie ou le traitement de données dans le cloud, l'opérateur doit vérifier la conformité RGPD avant son déploiement.


